| Nama merek: | HongCe |
| Nomor Model: | HJ027 |
| Moq: | 1 set |
| Harga: | Dapat dinegosiasikan |
| Ketentuan Pembayaran: | T/T,L/C |
| Kemampuan Penyediaan: | 1 set per 3 bulan |
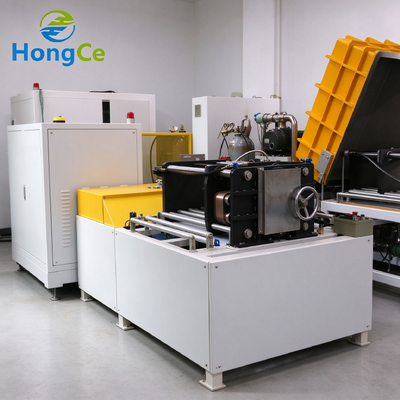
Jika Anda menyolder penukar panas pelat untuk pendingin atau pompa panas, ini adalah mesin yang menentukan apakah inti yang bocor meninggalkan pabrik Anda. Dua ruang, tahap tekanan kebocoran kasar di depan tahap sensitif, dan loop pemulihan yang menjaga biaya operasional tetap jujur — berukuran sesuai rentang inti Anda, bukan amplop katalog.
Inti yang disolder tidak memiliki gasket dan baut. Begitu keluar dari tungku, satu-satunya hal yang memisahkan pelanggan Anda dari kebocoran refrigeran adalah solder itu sendiri. Itulah mengapa mode kegagalan begitu mahal: tidak ada yang dapat memperbaikinya di lapangan. Pendingin dibongkar, inti diganti, refrigeran dipulihkan dan diisi ulang, dan tenaga kerja adalah milik Anda apakah garansi mengatakannya atau tidak.
Kami telah diminta untuk melihat cukup banyak klaim ini untuk mengetahui dari mana asalnya. Empat tempat, hampir setiap saat:
Setiap satu dari itu berada di bawah apa yang dapat dipecahkan oleh tes penurunan udara dalam waktu siklus yang diterima lini Anda. Itulah seluruh argumen untuk helium pada komponen ini — bukan sensitivitas demi dirinya sendiri, tetapi sensitivitas di mana kegagalan sebenarnya berada.
Helium masuk hingga 3,0 MPa dan tekanan ditahan selama beberapa detik sebelum penganalisis diminta untuk melihat. Inti dengan rongga terbuka ditolak di sana, dalam hitungan detik, dan pengukuran sensitif hanya melihat inti yang memiliki peluang untuk lulus. Kedengarannya sepele. Ini adalah perbedaan antara siklus 45 detik dan siklus 3 menit.
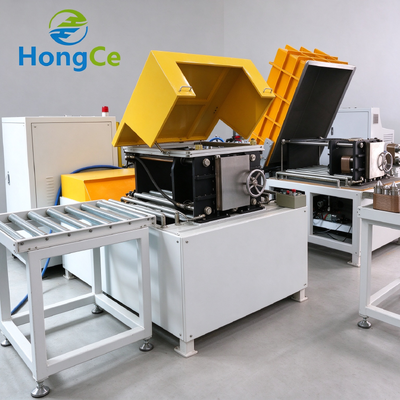
Satu ruang mengukur sementara yang lain dimuat. Operator tidak pernah menganggur menunggu pemompaan, yang membuat inspeksi 100% terjangkau dengan satu orang. Sistem satu ruang dengan sensitivitas yang sama akan membutuhkan dua operator untuk mencapai output yang sama.
Vakum ditarik di ruang, di sekitar inti. Itu penting pada tumpukan pelat tipis: menarik vakum melalui saluran dapat mengubah bentuk pelat dan menciptakan kebocoran yang Anda uji. Vakum sisi ruang, helium di dalam inti.
Helium meninggalkan inti dan ruang di akhir setiap siklus. Tanpa pemulihan, Anda membuang bagian termahal dari tes ke atmosfer beberapa ratus kali sehari. Loop terintegrasi, dengan tahap pemurnian setelah tangki penyangga, sehingga gas yang kembali ke inti sesuai spesifikasi.
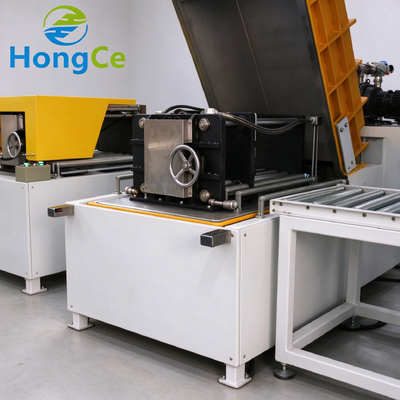
Bagian dari bangku uji kebocoran yang pertama kali gagal hampir tidak pernah penganalisis — itu adalah konektor yang menjepit port empat ratus kali per shift. Kami dibangun di sekitar geometri port Anda dengan segel yang dapat diganti, dan nomor suku cadang segel ada di gambar sehingga Anda dapat menyimpannya.
| Item | Spesifikasi |
|---|---|
| Konfigurasi mesin | Dua ruang, bergeser fase, penutup pneumatik dan penjepitan port, dipasang di skid |
| Ukuran internal ruang | Masing-masing 800 × 700 × 550 mm, berukuran sesuai rentang inti Anda |
| Titik penolakan | 5,0E-7Pa.m3/detik. |
| Tahap kebocoran kasar | Muatan helium 0,1 – 3,0 MPa dengan penahanan tekanan dan penghentian otomatis |
| Waktu siklus | 45 dtk hingga 55 dtk per inti, tergantung jumlah pelat |
| Hasil | Sekitar 120 inti per jam dengan satu operator |
| Pemulihan helium | ≥95%, loop pemulihan dan pemurnian terintegrasi |
| Sistem vakum | Pompa roots ditambah pompa baling-baling putar per ruang, termasuk filtrasi oli |
| Kontrol | PLC dengan HMI 7 inci, 100 resep, akses kata sandi multi-level |
| Keterlacakan | Pemindaian kode batang, log hasil per inti, unggah MES melalui Ethernet |
| Kalibrasi | Urutan otomatis dengan kebocoran terkalibrasi bawaan, interval 12 bulan |
| Catu daya | AC 380 V, 3-fasa, 50/60 Hz, 18 kW |
| Udara terkompresi | 0,6 MPa kering, bebas oli, 300 L/menit |
| Berat | Sekitar 2600 kg |
| Item uji | Cacat khas | Mengapa tes pabrik melewatkannya |
|---|---|---|
| Solder kerah port | Rongga, aliran tidak lengkap | Bertahan pada tekanan rendah, terbuka di bawah siklus |
| Sambungan batang tepi | Kurangnya solder dua atau tiga pelat di dalamnya | Tidak terlihat dari luar |
| Dinding pelat di saluran masuk | Penipisan erosi, lubang jarum | Laju kebocoran di bawah resolusi tes udara |
| Kualitas solder tungku | Zona dingin di sabuk, inklusi oksida | Bagian terlihat sempurna |
| Adaptor dan ulir port | Torsi berlebih, ulir rusak | Hanya bocor di bawah beban termal |
| Inti yang diperbaiki | Perbaikan yang tidak menutup kebocoran | Membutuhkan pengukuran, bukan gelembung |
Sebagian besar argumen antara pemasok mesin dan pelanggan terjadi di sini, jadi bagian ini layak untuk diselesaikan sebelum mesin tiba.
Inti yang langsung keluar dari tungku solder masih hangat, dan inti yang hangat terbaca berbeda dari inti yang dingin. Tempatkan peregangan pendingin di antara tungku dan stasiun uji, atau biarkan kami memperpanjang langkah stabilisasi — keduanya berhasil, tetapi berpura-pura suhu tidak penting tidak berhasil.
| Metode | Pita yang dapat dideteksi | Siklus | Efek pada inti | Di mana tempatnya |
|---|---|---|---|---|
| Helium dua ruang, mesin ini | 1×10⁻⁹ mbar·L/s | 45–55 dtk | Kering, hanya vakum sisi ruang | 100% inspeksi akhir |
| Penurunan tekanan udara | Sekitar 1×10⁻³ mbar·L/s | 2–10 menit | Kering | Gerbang murah hanya untuk cacat kasar |
| Perendaman air | Hanya kebocoran kasar | Menit | Air terperangkap di antara pelat | Tidak pernah pada inti yang disolder |
| Semprotan pendeteksi helium | 1×10⁻⁷ mbar·L/s | 3–10 menit | Kering | Menemukan kegagalan, bukan menginspeksi produksi |
| Pengujian sampel di laboratorium | Terbaik di kelasnya | Hari | Kering | Validasi desain, bukan kontrol produksi |
Inti yang disolder tidak dapat diuji rendam dan kemudian dikeringkan. Air duduk di saluran dan menghancurkan apa yang Anda lindungi, itulah sebabnya industri ini beralih ke helium sejak awal. Setelah Anda menerima itu, pertanyaannya hanyalah apakah mesin dapat mengimbangi lini Anda — dan itu adalah pertanyaan tentang waktu siklus dan biaya helium, bukan tentang sensitivitas.
Satu, dalam amplop ruang. Resep berubah dengan volume internal — inti 200 pelat membutuhkan waktu pengisian dan stabilisasi yang lebih lama. Kami menyiapkan resep per inti dan operator memilih dengan kode batang, jadi tidak ada entri parameter manual di lini.
Karena tekanan saja memberi tahu Anda tentang kekuatan pecah, bukan tentang rembesan 10-6 mbar·L/s. Inti dapat menahan 3 MPa selama sepuluh menit dan masih kehilangan refrigernya selama dua musim. Tahap tekanan ada di sana untuk menangkap kegagalan kasar dengan cepat, bukan untuk menggantikan pengukuran.
Dengan pemulihan berjalan, kerugian didominasi oleh koneksi port dan langkah ventilasi daripada volume inti. Pelanggan pada inti pendingin biasanya melaporkan beberapa liter per seratus inti. Kami mengutip angka untuk ukuran inti Anda daripada rata-rata industri, karena rata-rata tidak berarti pada skala ini.
Tidak. Tes ruang adalah lulus atau gagal berdasarkan desain — menemukan kebocoran membutuhkan probe. Simpan detektor portabel di bangku perbaikan: sapuan dua menit di sekitar kerah biasanya memutuskan antara perbaikan dan pembuangan.
Maka tes akan terbaca tinggi sampai kering, karena air di saluran keluar gas di bawah vakum. Uji sebelum tes air, atau tambahkan langkah pengeringan. Kami mengukur set pompa untuk kasus basah ketika pelanggan memberi tahu kami tentang hal itu di muka.
Tidak. Ruang adalah amplop; konektor dan resep adalah bagian spesifik. Inti baru biasanya berarti wajah konektor baru dan resep baru, yang merupakan pekerjaan beberapa hari daripada mesin baru.
Setengah hari waktu insinyur kualitas Anda untuk studi pengulangan, operator tersedia untuk pelatihan, dan udara terkompresi kering di stasiun. Kami membawa kebocoran terkalibrasi dan prosedur korelasi.
Sekitar 85 hari kerja untuk sistem dua ruang dengan perkakas port. Ruang dan konektor dibuat sesuai rentang inti Anda, jadi semakin cepat kami mendapatkan gambar, semakin pasti tanggal tersebut.
HongCe membangun mesin yang menentukan apakah inti yang disolder meninggalkan pabrik Anda tersegel. Kami memulai pada tahun 2015 sebagai bengkel kecil Guangzhou yang membuat peralatan untuk laboratorium yang telah mengimpor segalanya, dan kami tetap dekat dengan dunia itu: orang-orang yang menentukan peralatan kami biasanya adalah orang-orang yang harus membela hasilnya di depan pelanggan.
Sekitar 50 hingga 100 dari kami bekerja di Guangzhou hari ini, dan sekitar setengah dari apa yang kami bangun diekspor. Selain sistem kebocoran helium, kami membuat peralatan uji keamanan IEC dan EN, alat uji masuk IP, dan ruang lingkungan — itulah sebabnya perlengkapan untuk tumpukan pelat tidak mengintimidasi kami. Kami terbiasa mengukur bentuk yang canggung sesuai standar tertulis.
Dalam praktiknya, itu berarti ruang yang berukuran sesuai rentang inti Anda daripada amplop katalog, konektor port yang dibuat dari gambar Anda, resep untuk setiap inti yang Anda buat, dan seorang insinyur di lokasi untuk lari korelasi pertama. Setiap mesin dikalibrasi terhadap kebocoran yang dapat dilacak sebelum dikirim dan catatannya disimpan di bawah nomor serinya, sehingga pertanyaan di tahun 2030 tentang mesin tahun 2026 masih memiliki jawaban.
Kirim rentang inti Anda — terkecil, terbesar, jumlah pelat, ukuran port, tekanan kerja — dan laju kebocoran target dari gambar. Kami akan membalas dengan ukuran ruang, konsep konektor, waktu siklus, dan konsumsi helium per 1000 inti, sehingga biaya operasional ada di meja sebelum Anda memutuskan.